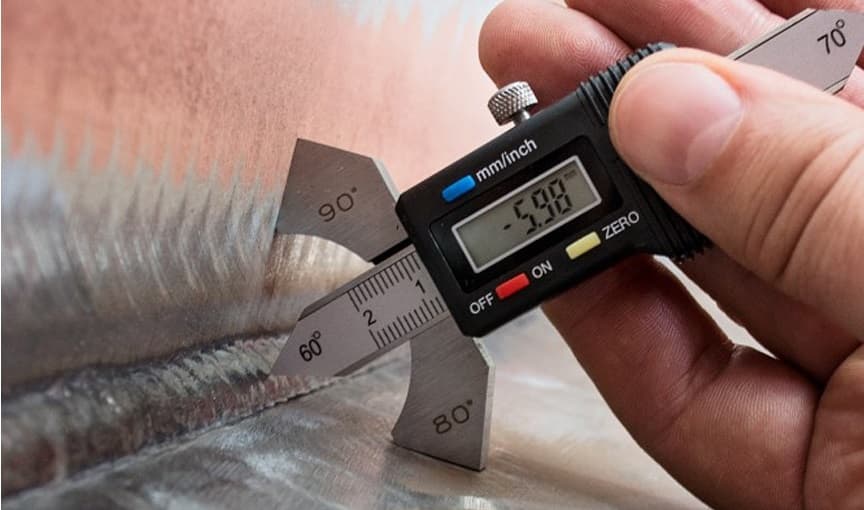
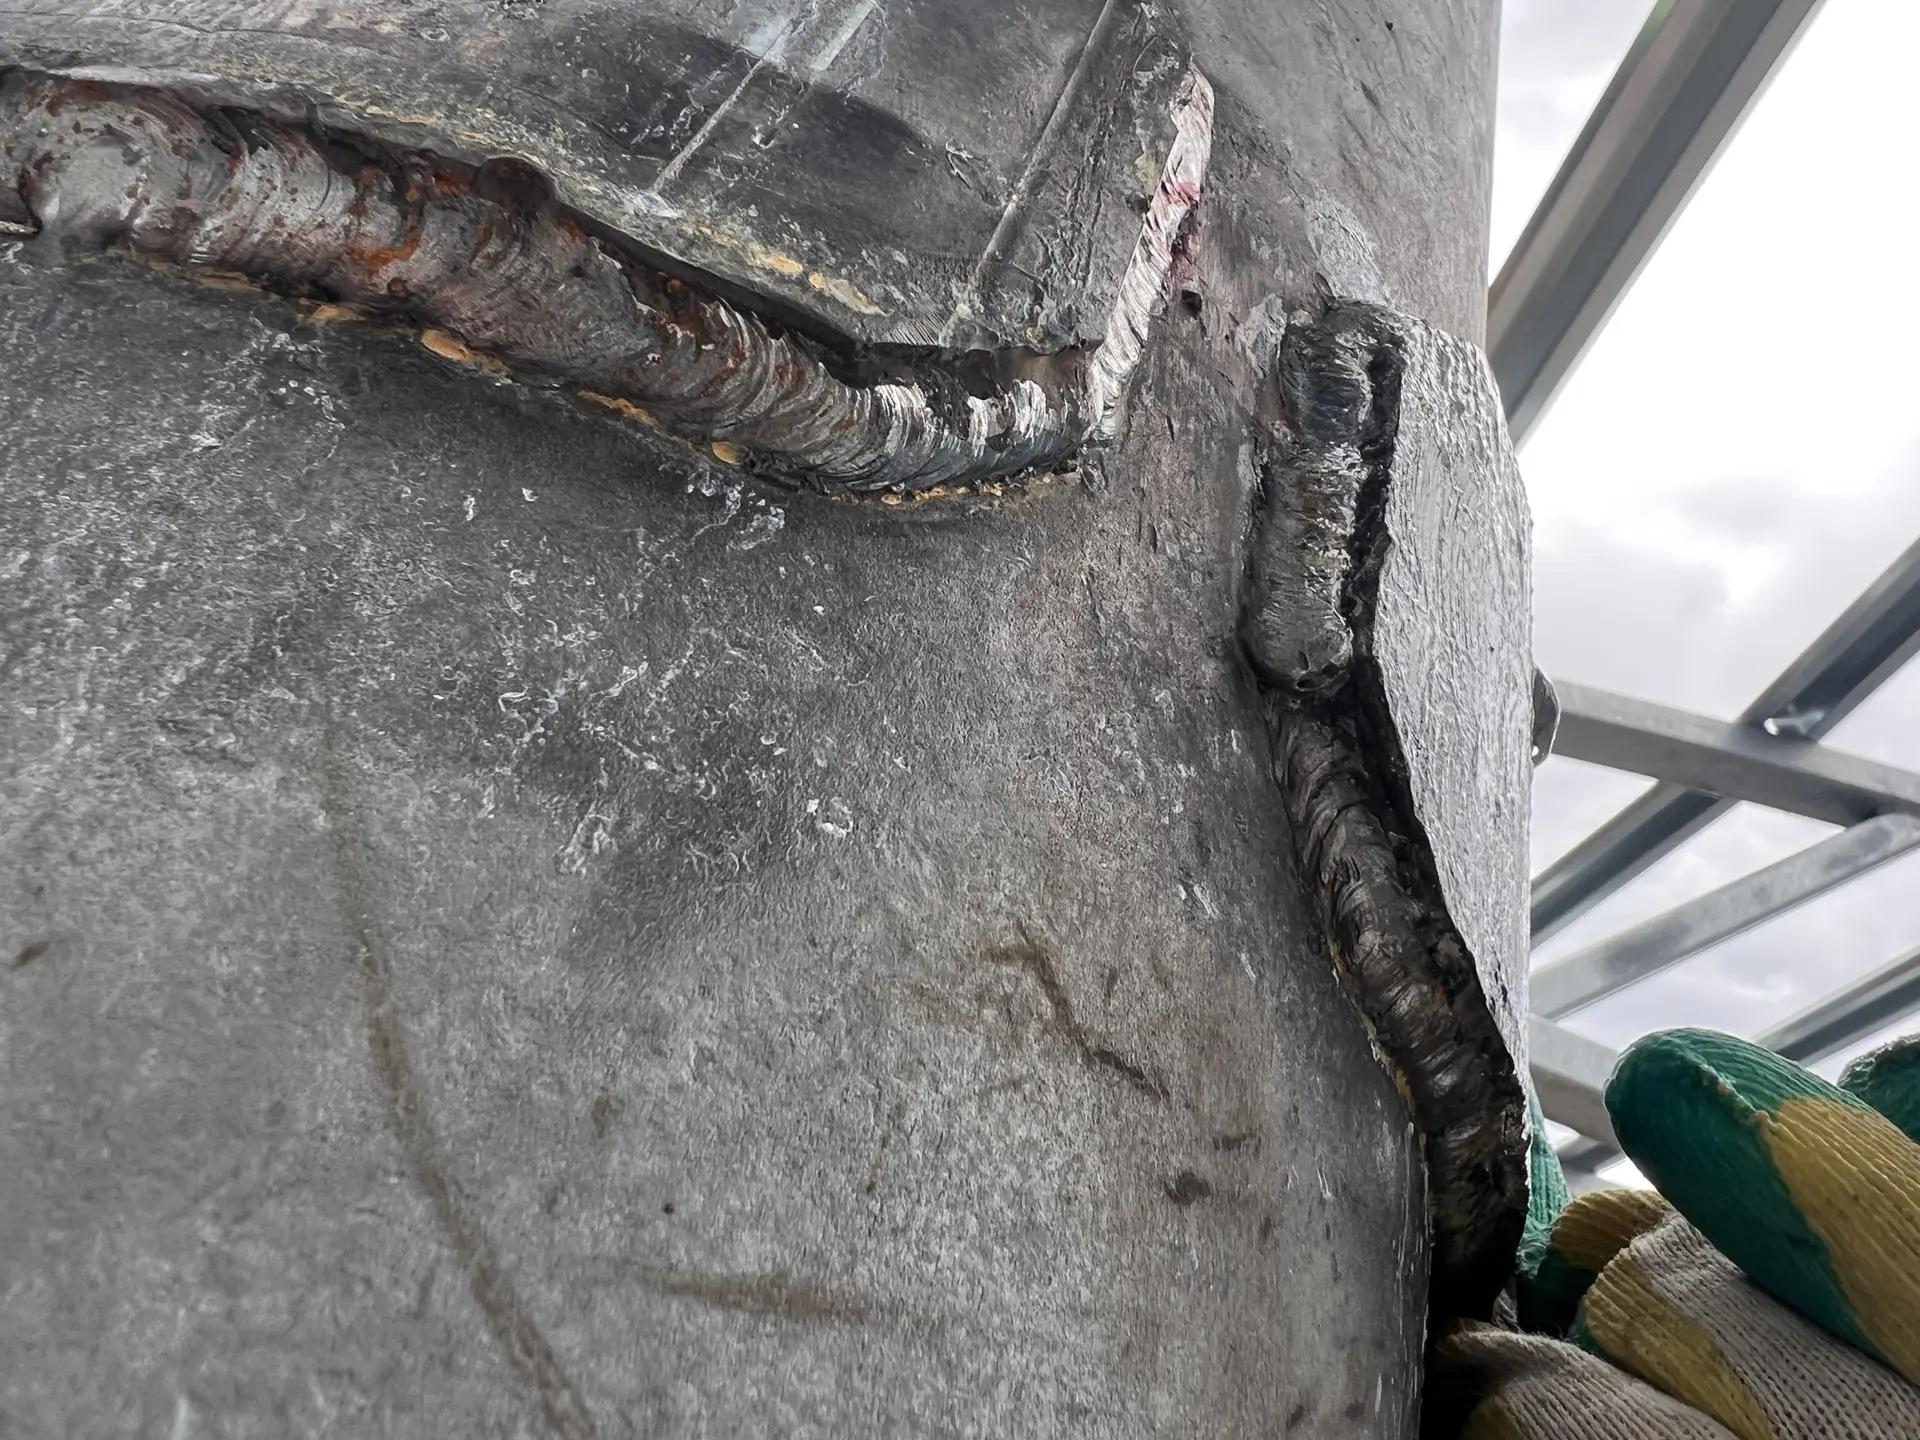
Контроль сварных стыков трубопроводов и индивидуальных тепловых пунктов (ИТП) проводят для оценки качества соединений и выявления дефектов до ввода системы в эксплуатацию. Внешне аккуратный шов не всегда означает отсутствие внутренних несплошностей, поэтому для ответственных участков применяют инструментальные методы. Для проверки используют визуально-измерительный контроль (ВИК) и другие методы неразрушающего контроля: ультразвуковую дефектоскопию, радиографический, капиллярный и магнитопорошковый методы. Конкретный способ выбирают с учётом материала труб, параметров сварного соединения, назначения системы и требований проектной документации.
Зачем нужен контроль сварных соединений трубопроводов
Сварочное соединение — это неразъемное соединение двух или более металлических деталей путем нагрева, плавления и последующего затвердевания. Сварное соединение – неразъемное. Оно образуется путем сваривания материалов деталей в зоне стыка и не требует никаких вспомогательных элементов (болт, заклепка и тд). Прочность соединения зависит от неоднородности и непрерывности материала сварного шва и окружающей его зоны.
Проверка решает сразу несколько задач: подтверждает качество выполненных работ, выявляет недопустимые дефекты и снижает риск аварий при эксплуатации. Контроль особенно важен на ответственных участках, где протечка или разрушение могут привести к серьёзным последствиям.
К основным сценариям, когда контроль обязателен, относятся:
- проверка качества монтажа новых трубопроводов;
- приёмка сварочных работ подрядчиком;
- подготовка объекта к вводу в эксплуатацию;
- контроль после ремонта или реконструкции;
- подтверждение соответствия требованиям проекта;
- устранение замечаний строительного контроля и технического надзора.
Эти задачи актуальны как для крупных тепловых сетей, так и для локальных инженерных систем зданий.
Где применяется контроль сварных стыков
Область применения охватывает разные типы объектов и систем. В каждом случае требования к проверке и объём работ могут отличаться.
Трубопроводы тепловых сетей
На тепловых сетях проверяют сварные соединения на участках тепловых трасс, местах ответвлений и узлах подключения. Здесь особенно важно выявить скрытые дефекты, которые могут проявиться под воздействием высоких температур и давления теплоносителя.
Индивидуальные тепловые пункты (ИТП)
В ИТП сварные соединения встречаются в трубопроводах отопления, горячего и холодного водоснабжения, теплообменных контурах и обвязке оборудования. Специфика в том, что здесь часто работают с трубами разных диаметров и материалов, а доступ к стыкам бывает ограничен из-за плотной компоновки оборудования. Проверка особенно актуальна при монтаже нового пункта, замене оборудования или реконструкции существующей системы.
Технологические трубопроводы
На промышленных объектах исследуют соединения трубопроводов различного назначения: от транспортировки воды и пара до агрессивных сред. Требования к качеству швов здесь обычно строже, а объём контроля — больше. Требования зависят от транспортируемой среды, параметров системы, материала труб и условий эксплуатации.
Инженерные системы зданий
При строительстве, капитальном ремонте и реконструкции инженерных коммуникаций также проводят контроль сварных соединений. Метод выбирают с учётом конструкции соединения и требований к конкретной системе — это касается как магистральных линий, так и разводки внутри здания.
Какие методы контроля сварных стыков применяются
Единого способа, подходящего для всех сварных соединений, не существует. Разные методы позволяют обнаруживать различные виды дефектов, поэтому на практике их применяют отдельно или в комплексе.
Визуально-измерительный контроль (ВИК)
Это первый и обязательный этап проверки. Специалист оценивает внешний вид соединения и с помощью измерительных инструментов — шаблонов, щупов, луп — проверяет его геометрические параметры. Метод позволяет выявить видимые нарушения формы шва, подрезы, трещины, прожоги, смещения соединяемых элементов и другие внешние признаки дефектов. Однако ВИК не даёт достоверно оценить внутреннее состояние металла, поэтому при наличии соответствующих требований его дополняют неразрушающими методами.
Ультразвуковой контроль сварных соединений (УЗК)
УЗК — один из самых распространённых методов неразрушающего контроля. Специальный преобразователь направляет ультразвуковые колебания в металл, а оборудование фиксирует изменения сигнала при прохождении через неоднородности. Метод позволяет исследовать внутреннюю структуру шва без повреждения конструкции и эффективен для поиска трещин, непроваров и внутренних несплошностей.
Радиографический контроль
При радиографическом контроле сварное соединение исследуют с помощью проникающего излучения. Полученное изображение позволяет оценить внутреннюю структуру шва и обнаружить даже мелкие дефекты. Метод требует строгого соблюдения правил радиационной безопасности и специальной организации рабочей зоны — возможность его применения определяется условиями объекта и требованиями нормативной документации.
Капиллярный контроль
Капиллярный метод предназначен для поиска дефектов, выходящих на поверхность. На исследуемую область наносят специальный состав, который проникает в поверхностные несплошности, а затем дефекты проявляются контрастным веществом. Метод подходит для обнаружения трещин и пор, но не предназначен для поиска внутренних несплошностей, не имеющих выхода на поверхность.
Магнитопорошковый контроль
Метод применяют для соединений из ферромагнитных материалов. При намагничивании зоны исследования поверхностные и подповерхностные дефекты создают характерные изменения магнитного поля, и по распределению индикаторного порошка специалист определяет наличие несплошностей. Метод применим только к материалам с необходимыми магнитными свойствами.
Испытания герметичности
Если задача — проверить способность соединения удерживать давление, проводят испытания на герметичность. Это могут быть гидравлические или пневматические тесты, которые показывают, есть ли утечки в сварном стыке. Такой контроль не заменяет исследование внутренней структуры шва, если для объекта требуется неразрушающая дефектоскопия.
Какой метод контроля выбрать для сварных швов трубопроводов
Метод выбирают с учётом назначения трубопровода, материала и толщины стенки, диаметра трубы, типа соединения, условий доступа и требований проектной и нормативной документации. Универсального решения нет — для каждого объекта подбирают оптимальную комбинацию способов.
| Метод | Что позволяет проверить |
|---|---|
| ВИК | Внешнее состояние и геометрию шва |
| УЗК | Внутренние несплошности и дефекты соединения |
| Радиография | Внутреннюю структуру шва, включая мелкие дефекты |
| Капиллярный контроль | Поверхностные трещины и несплошности |
| Магнитопорошковый контроль | Дефекты в ферромагнитных материалах |
| Контроль герметичности | Способность соединения удерживать давление |
На практике сначала определяют задачу проверки, а затем подбирают метод или их сочетание. Например, визуальная оценка может быть обязательной частью общего контроля, тогда как инструментальный метод выбирают с учётом предполагаемых дефектов и требований к конкретному объекту. Окончательное решение принимает специалист на основе технического задания и нормативов.
Что проверяют при контроле сварных швов в ИТП
В индивидуальном тепловом пункте сварные соединения расположены на различных участках трубопроводной обвязки. Поэтому контроль проводят не только для отдельных швов, но и с учётом схемы системы и назначения её элементов. Особое внимание уделяют стыкам в труднодоступных местах или зонах с высокими нагрузками.
Сварные стыки трубопроводов отопления
Проверяют соединения трубопроводов, по которым циркулирует теплоноситель. Контроль позволяет оценить качество сварки и соответствие установленным требованиям. При этом он не заменяет предусмотренные испытания системы на прочность и герметичность.
Соединения трубопроводов ГВС и ХВС
Контроль соединений в системах горячего и холодного водоснабжения помогает избежать протечек и коррозии. Особое внимание уделяют участкам с частыми перепадами температуры.
Обвязка теплообменников и оборудования
В местах подключения теплообменников, насосов, арматуры и другого оборудования находится большое количество монтажных соединений. Их проверяют особенно тщательно, так как дефекты здесь могут привести к выходу из строя дорогостоящего оборудования.
Монтажные сварные соединения
Отдельный контроль выполняют для стыков, сваренных непосредственно на строительной площадке. Метод исследования зависит от доступности соединения и требований к соответствующему участку системы. Здесь учитывают условия монтажа: стеснённость, высоту, температуру окружающей среды и другие факторы, которые могли повлиять на качество шва.
Какие дефекты сварных швов выявляет контроль
Сварное соединение может иметь внешние или внутренние дефекты. Их появление связано с технологией сварки, подготовкой кромок, режимом работы оборудования, качеством материалов и другими факторами. Современные методы позволяют обнаружить широкий спектр нарушений, способных снизить прочность соединения.
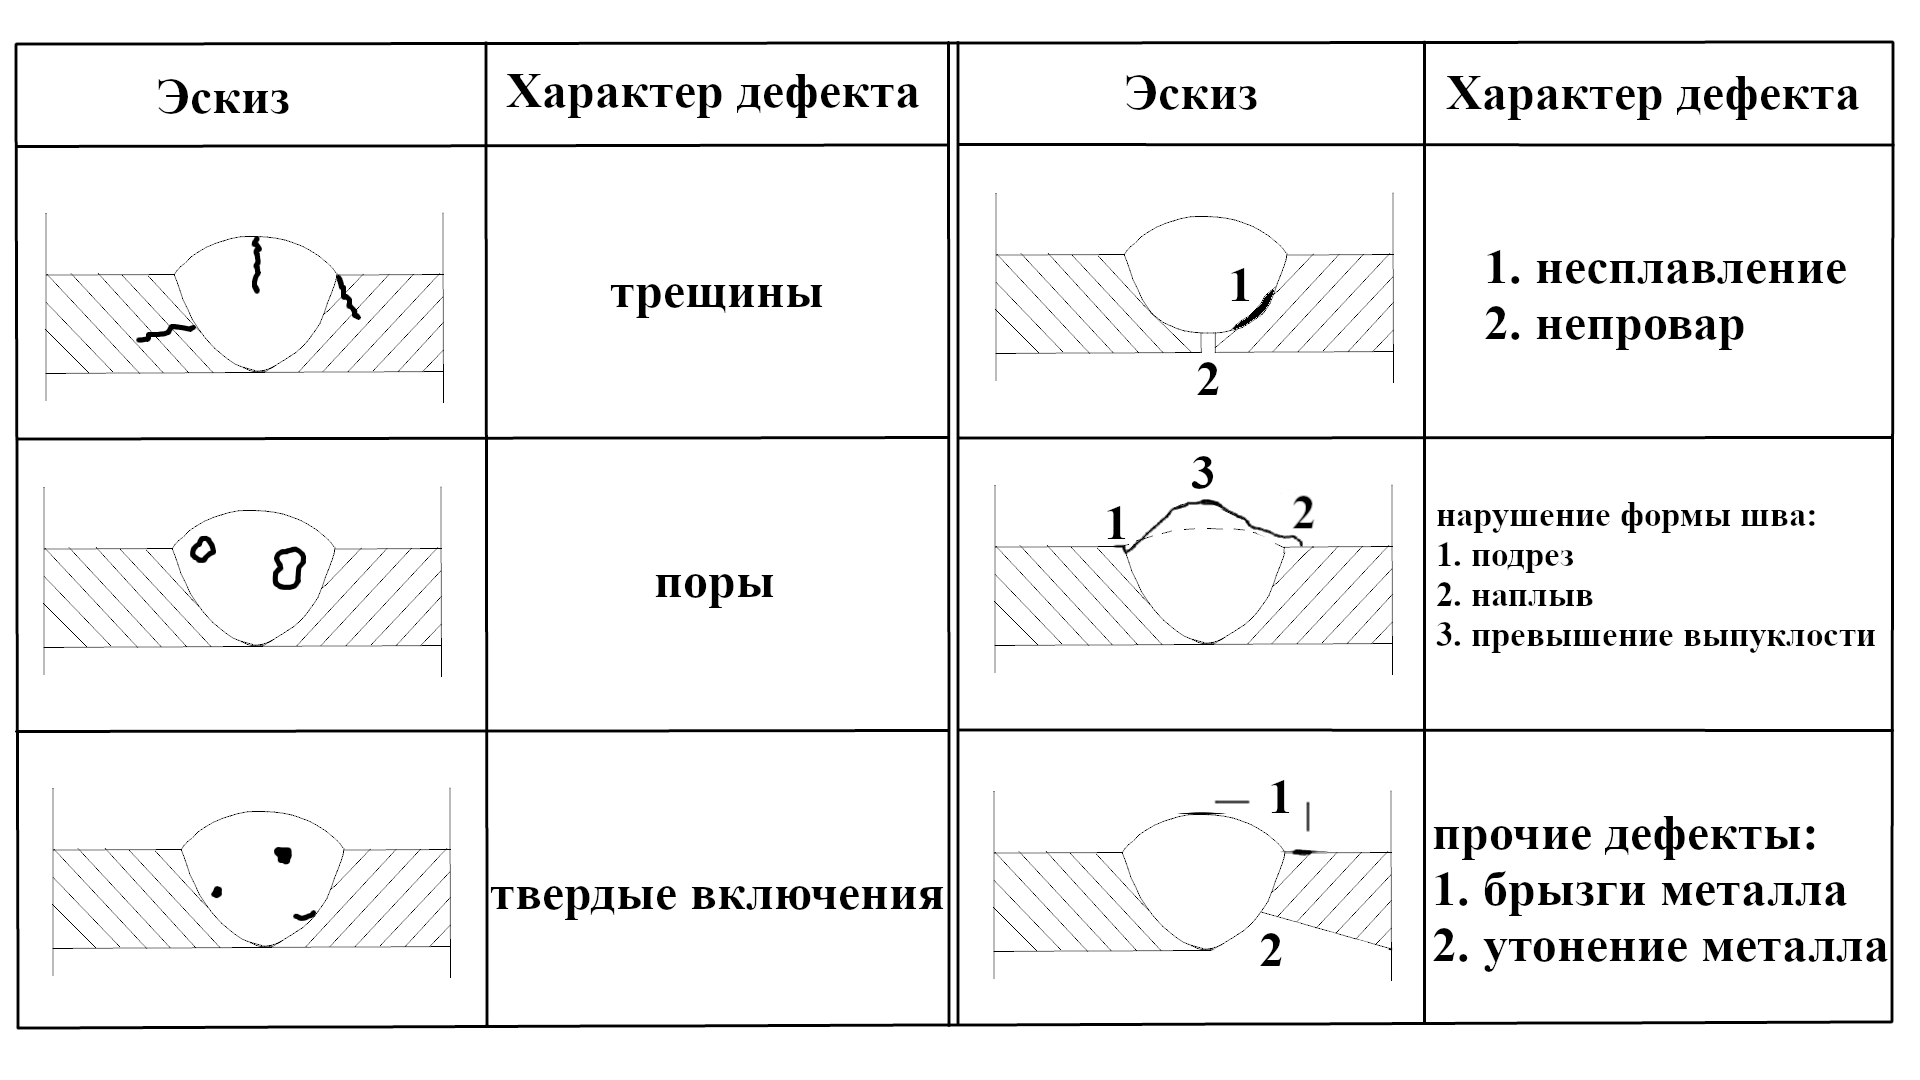
Для классификации дефектов геометрии и сплошности сварных соединений при сварке плавлением применяется ГОСТ Р ИСО 6520-1-2012. Стандарт выделяет шесть основных групп:
- Группа 1: Трещины — местные разрушения в виде разрывов металла в шве или околошовной зоне, возникающие из-за высоких напряжений или нарушения технологии. Бывают продольными, поперечными, разветвленными и кратерными.
- Группа 2: Полости — газовые пузырьки или пустоты округлой или вытянутой формы (свищи), образующиеся из-за выхода газов или грязи на кромках при кристаллизации ванны.
- Группа 3: Твердые включения — инородные металлические или неметаллические частицы (например, кусочки шлака или вольфрама), оставшиеся внутри наплавленного металла.
- Группа 4: Несплавления и непровары — зоны отсутствия слияния между основным металлом и швом либо между отдельными валиками из-за недостаточного прогрева или малого тока.
- Группа 5: Отклонение формы и размера — отклонения геометрических параметров от норм ГОСТ: подрезы (канавки по краям шва), наплывы, прожоги, неравномерная ширина, бугристость или западания между валиками.
- Группа 6: Прочие дефекты — механические повреждения поверхности (царапины от сборки), брызги металла, задиры и другие несовершенства, не вошедшие в первые пять категорий.
- Также дефекты сварных соединений делятся на две категории:
- Допустимый дефект – дефект, присутствие которого не ухудшает механических и эксплуатационных свойств сварного шва и разрешено НД.
- Недопустимый дефект – дефект, наличие которого категорически запрещено НД.
Не каждый метод позволяет обнаружить все перечисленные дефекты, поэтому перечень возможных нарушений всегда рассматривают вместе с возможностями конкретного способа контроля. Выявление дефектов на ранней стадии позволяет избежать серьёзных проблем в будущем.
Какие требования предъявляются к контролю сварных стыков
Объём и методы контроля, критерии допустимости дефектов, требования к специалистам, оборудованию и протоколам зависят от назначения трубопровода, проекта и применимых нормативов. Обнаруженные несплошности оценивают по установленным критериям.
Для наружных тепловых сетей применяют СП 74.13330.2023 «Тепловые сети». При этом его область применения не включает тепловые пункты и насосные станции. Для внутренних санитарно-технических систем зданий в пределах установленной области применения используют СП 73.13330.2016 «Внутренние санитарно-технические системы зданий» с учётом действующих изменений.
Для трубопроводов индивидуального теплового пункта (ИТП) нормативную базу определяют отдельно — с учётом параметров теплоносителя, характеристик оборудования, проектных решений и применимых требований промышленной безопасности. Необходимость и объём контроля сварных соединений устанавливают по соответствующим нормативным документам и проекту. Требования к наружным тепловым сетям нельзя автоматически распространять на все трубопроводы ИТП.
Когда нужно проводить контроль сварных соединений
Контроль проводят не только по завершении работ, но и на промежуточных этапах. Это помогает вовремя обнаружить и устранить дефекты. Время проверки зависит от технологии строительства и последовательности работ — важно выполнять её на этапе, когда сварное соединение ещё доступно для исследования.
Типичные сценарии, когда проверка необходима:
- после выполнения сварочных работ — первичная оценка качества;
- перед закрытием скрытых участков — чтобы убедиться, что стыки не имеют дефектов;
- перед гидравлическими испытаниями — для исключения протечек под давлением;
- перед вводом объекта в эксплуатацию — финальная проверка;
- после ремонта трубопроводов — контроль восстановленных участков;
- при выявлении протечек или повреждений — локализация и устранение дефектов;
- при приёмке работ подрядчика — независимая оценка качества.
Если участок уже закрыт отделкой или теплоизоляцией, проведение некоторых методов становится затруднительным. Поэтому необходимость контроля желательно учитывать ещё на этапе организации монтажных работ.
Как проводится проверка сварных стыков трубопроводов
Процедура начинается с изучения информации об объекте. Специалисту необходимо понимать, какой трубопровод исследуется, какие материалы использованы и какие требования предъявляются к соединениям. После определения метода формируется порядок проведения работ.
Процесс состоит из нескольких последовательных этапов:
- Получение заявки и технических данных объекта — сбор исходной информации: чертежи, спецификации, требования проекта.
- Определение необходимого метода или комплекса методов — подбор способов проверки с учётом особенностей объекта.
- Подготовка зоны проведения работ — участок очищают, маркируют стыки, обеспечивают доступ к местам контроля.
- Проведение визуального и измерительного контроля — первый шаг, дающий общую картину состояния швов.
- Выполнение дополнительных методов неразрушающего контроля, если они предусмотрены, — выявление скрытых дефектов.
- Анализ полученных результатов — данные сравнивают с нормативами и определяют, соответствуют ли швы требованиям.
- Оценка выявленных показаний по установленным критериям — принятие решения о годности соединения.
- Оформление протоколов контроля и передача результатов заказчику — полный пакет документов с выводами и рекомендациями.
Если обнаружены признаки дефекта, необходимость дополнительного исследования или ремонта определяется с учётом требований проекта и нормативной документации. Такая последовательность помогает организовать проверку и оформить её результаты; необходимый объём исследований определяют требования к объекту.
Чтобы запросить контроль сварных соединений в ИТП, заказчик может заранее подготовить схемы трубопроводной обвязки или сведения о количестве стыков, диаметрах и материалах труб, адресе объекта, условиях доступа и желаемых сроках. Порядок обращения и форма заявки размещены на странице «Дефектоскопия сварных соединений».
Сколько стоит проверка сварных стыков трубопроводов
Стоимость проверки зависит от характеристик объекта и выбранного метода. Универсальной цены за контроль одного сварного соединения нет, поскольку трудоёмкость исследования может существенно различаться.
| Дефектоскопия сварных соединений | Цена |
|---|---|
| Контроль качества сварных соединений: Ультразвуковая дефектоскопия; |
1 518,00 руб. (1 погонный метр) |
| Капиллярный контроль | 800,00 руб. (1 погонный метр) |
| Визуально-измерительный контроль | 198,00 руб. (1 погонный метр) |
На итоговую стоимость влияют:
- количество сварных стыков — чем больше соединений, тем выше цена;
- диаметр и материал труб — для больших диаметров и сложных материалов требуется больше времени и ресурсов;
- толщина стенки — влияет на выбор метода и длительность проверки;
- выбранный метод контроля — разные методы имеют разную трудоёмкость и стоимость;
- доступность соединений и расположение объекта — удалённость и сложность доступа увеличивают затраты;
- необходимость работы на высоте или в стеснённых условиях;
- срочность выезда;
- объём оформления документации — подробные отчёты увеличивают стоимость.
Для точного расчёта нужно предоставить техническое задание, количество стыков и информацию об объекте. Если нормативные требования уже определены проектом, их также следует предоставить. Это позволит составить детальную смету и избежать непредвиденных расходов.
Цена за погонный метр контролируемого шва не равна стоимости проверки одного стыка: длина кольцевого сварного соединения зависит от диаметра трубы. При расчёте также учитывают минимальную стоимость выезда и условия проведения работ.
Можно ли выполнить срочную проверку сварных швов на объекте
Да, неразрушающий контроль сварных соединений можно выполнять непосредственно на строительной площадке или действующем объекте, если обеспечены необходимые условия и доступ к швам. Возможность проверки в день обращения зависит от расположения объекта, объёма исследований, требуемого метода и доступности специалистов. Для радиографического контроля дополнительно требуется организация работ с соблюдением правил радиационной безопасности.
Срочная проверка востребована при приёмке монтажа перед следующим этапом работ, обследовании ответственных стыков и контроле после ремонта. На действующем объекте возможность исследований без остановки системы определяется условиями применяемой методики.
Чтобы оценить сроки, лаборатории сообщают адрес, число и размеры стыков, условия доступа, требуемые методы и желаемое время выезда и выдачи протокола. Срочность не отменяет требований к подготовке, безопасности и оформлению результатов.
Какие документы получает заказчик
Результаты исследования оформляют в соответствии с применяемой методикой и задачей контроля. Документы должны содержать сведения, позволяющие идентифицировать объект и исследованные соединения.
В стандартный комплект входят:
- протоколы контроля — основной документ с результатами проверки;
- результаты измерений — цифровые данные и параметры, полученные в ходе контроля;
- заключение по результатам проверки — выводы о соответствии швов требованиям;
- сведения о применённой методике — описание использованных методов и нормативов;
- данные об исследованных сварных соединениях;
- фотофиксация при необходимости — визуальные доказательства состояния швов;
- документы для строительного контроля и приёмки работ.
Комплект документов определяется видом исследования и требованиями, предъявляемыми к оформлению результатов на конкретном объекте. Наличие полного пакета упрощает взаимодействие с надзорными органами и гарантирует прозрачность процесса.
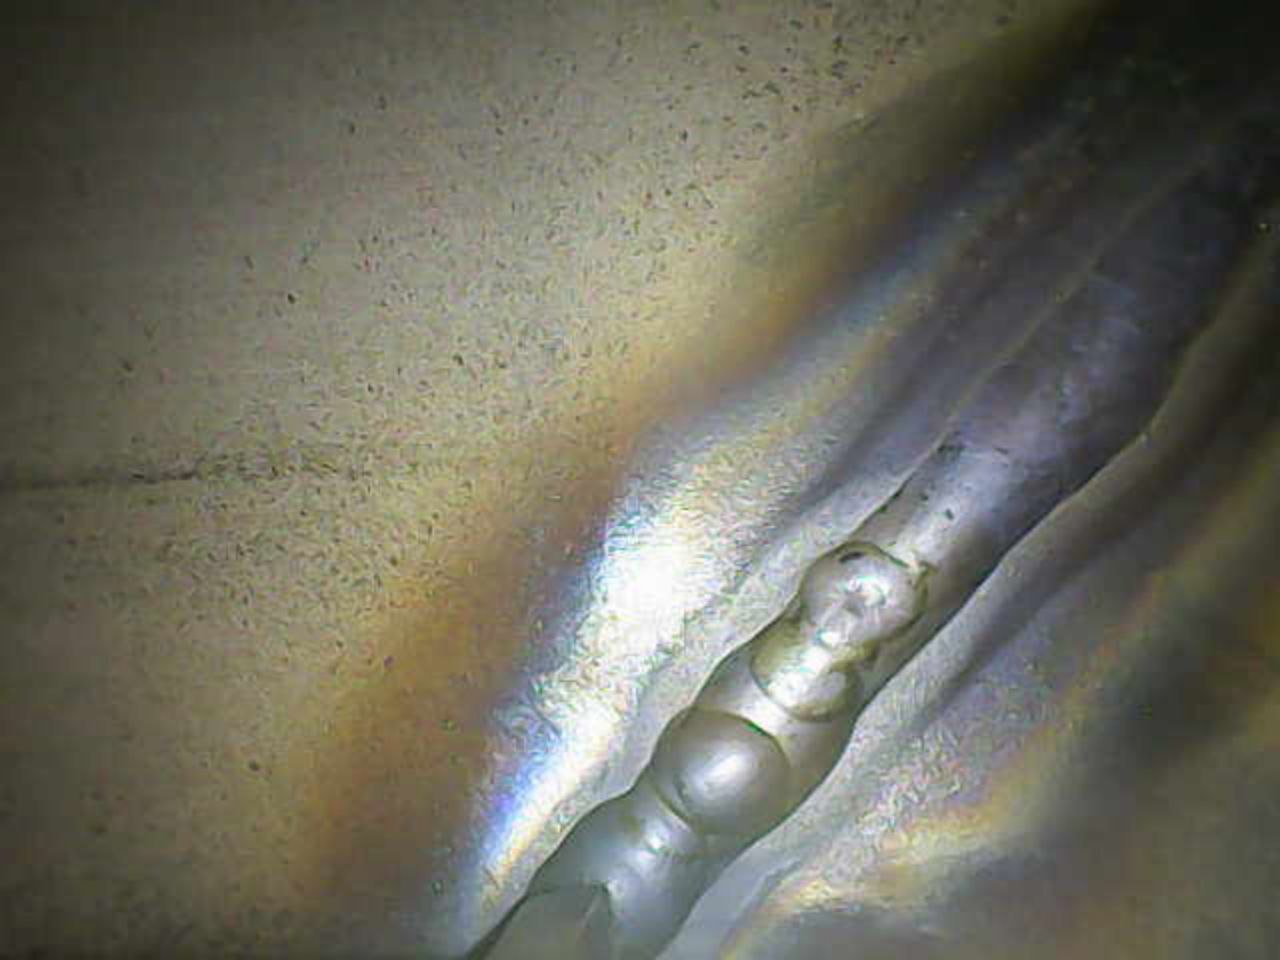
Часто задаваемые вопросы
Какие методы контроля сварных стыков трубопроводов существуют?
Основные методы — визуально-измерительный (ВИК), ультразвуковой (УЗК), радиографический, капиллярный и магнитопорошковый. Для отдельных систем также применяют испытания на герметичность. Подробнее — в разделе «Какие методы контроля сварных стыков применяются».
Как проверить качество сварного шва трубы?
Начинают с визуально-измерительного контроля. Если требуется проверить внутреннее состояние соединения, применяют подходящий метод неразрушающего контроля — например, ультразвуковой или радиографический. Конкретный способ определяется характеристиками трубы и требованиями к объекту.
Что выявляет ультразвуковой контроль сварных соединений?
УЗК позволяет исследовать внутреннюю структуру соединения и выявлять несплошности, которые нельзя определить визуальным осмотром: трещины, непровары, нарушения структуры металла. Возможности метода зависят от материала, геометрии соединения и условий проведения контроля.
Нужно ли проверять сварные швы в ИТП?
Да, контроль обязателен. Он позволяет оценить качество монтажа трубопроводной обвязки и выявить дефекты до начала эксплуатации системы. Объём и метод проверки определяются проектными и нормативными требованиями.
Сколько стоит контроль сварных соединений трубопроводов?
Стоимость зависит от метода, количества и диаметра стыков, условий доступа и выезда специалистов. Для расчёта нужны параметры труб и состав контроля; тариф за погонный метр шва не равен цене проверки одного стыка.
Можно ли выполнить срочную проверку сварных швов на объекте?
Да, выездная проверка возможна при подходящих условиях. Конкретный срок согласуют после уточнения адреса, числа стыков и метода; возможность провести контроль сегодня подтверждают при обращении в лабораторию.
Можно ли проверить сварной шов без его разрушения?
Да. Для этого применяют методы неразрушающего контроля — ультразвуковой, радиографический, капиллярный и магнитопорошковый. Выбор зависит от материала и вида предполагаемого дефекта.
Когда проверять сварные стыки — до или после гидравлических испытаний?
Последовательность определяется технологией работ и требованиями к конкретному трубопроводу. Неразрушающий контроль должен быть выполнен на этапе, когда исследуемые участки доступны и соблюдены условия соответствующей методики.
Заключение
Контроль сварных стыков трубопроводов и ИТП — это комплексная процедура, которая позволяет своевременно обнаружить дефекты соединений, оценить качество сварочных работ и подтвердить соответствие установленным требованиям. Для разных задач применяют визуально-измерительный, ультразвуковой, радиографический, капиллярный и магнитопорошковый методы. Выбор способа зависит от назначения трубопровода, материала и размеров соединения, условий проведения работ, предполагаемых дефектов и требований проектной документации. Для ответственных объектов особенно важно проводить проверку не только после возникновения проблем, но и на этапе приёмки и ввода оборудования в эксплуатацию.
Строительная лаборатория IRONCON выполняет контроль качества строительных материалов и конструкций, включая неразрушающий контроль и инструментальные исследования на объектах строительства и реконструкции. Состав работ определяют после анализа технических характеристик объекта и требований проектной документации.
Автор: Диана Новолодская, ведущий инженер строительной лаборатории